
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza

I sacchetti di carta sono ovunque: negozi di alimentari, negozi al dettaglio, banchi da asporto. Ma dietro ogni sacchetto di carta pulito e ben piegato c’è uno strumento che la maggior parte delle persone non vede mai: la fustella. Una fustella per sacchetti di carta è una tavola di compensato con righelli in acciaio affilati (righello di taglio) e righelli di cordonatura inseriti nelle fessure tagliate al laser. Quando viene premuto sulla carta, taglia la forma della borsa e crea le linee di piegatura in un solo colpo.
Se operi nel settore dell'imballaggio, sapere come vengono realizzate queste fustelle e come realizzarle in modo più rapido e accurato può fare davvero la differenza nella tua produzione. Questa guida ti guida passo dopo passo attraverso l'intero processo di realizzazione dello stampo.
Prima di passare ai passaggi, chiariamo cosa stai effettivamente costruendo.
Una fustella per sacchetto di carta è una fustella con righello in acciaio. Ha tre parti principali:
- Fustella: una tavola di compensato spesso, solitamente 12–18 mm, realizzata con impiallacciature di betulla o acero. Deve essere forte, piatto e stabile, perché qualsiasi deformazione annullerebbe l'intero dado.
- Regole di taglio: lame sottili in acciaio, solitamente di spessore 2pt o 3pt, che tagliano la carta.
- Regole di cordonatura: righelli più corti e smussati che premono le linee di piegatura sulla carta senza tagliarla.
Un designer crea un layout di fustella nel software CAD (AutoCAD, Illustrator o Cimex), utilizzando colori o strati diversi per separare le linee di taglio dalle linee di cordonatura. Il file viene esportato come DXF o DWG, i formati standard per il software di creazione di fustelle. Quindi il processo si sposta in officina.
Prima di iniziare, assicurati di avere:
- Fustella: compensato di qualità laser da 12–18 mm (betulla o acero)
- Regole di taglio: regole in acciaio da 2pt (0,71 mm) o 3pt (1,07 mm).
- Filetti di cordonatura: tipicamente 2pt o 3pt, più corti dei filetti di taglio
- Materiale di espulsione in gomma: strisce di gomma posizionate attorno ai regoli per spingere via la carta dopo il taglio
- File di progettazione CAD: formato DXF o DWG
- Macchina da taglio laser (o accesso ad una)
- Attrezzature per la piegatura delle regole (manuale o automatica)
-Macchina per il taglio della cordonatura
Tutto inizia con la progettazione. Hai bisogno di un disegno CAD che mostri esattamente dove verrà tagliata la borsa e dove verrà piegata. Considerala come una mappa stradale per il dado.
- Conferma lo stile, le dimensioni, lo spessore della carta e la struttura pieghevole della borsa.
- Crea o ricevi un file CAD in formato DXF o DWG.
- Contrassegnare chiaramente tre tipi di linee: linee di taglio (continue), linee di cordonatura (punteggiate o tratteggiate) e linee di perforazione, se necessario.
- Ricontrolla le tue dimensioni. Un piccolo errore nella progettazione diventa un grande errore nella fustellatura.
Una volta che il disegno è pronto, importa il file DXF nel software di taglio laser.
- Impostare la scala e il punto di origine.
- Mappare gli strati in modo che il software sappia quali linee sono linee di taglio e quali sono linee di cordonatura.
- Immettere lo spessore della fustella e il tipo di materiale.
- Impostare la potenza del laser, la velocità di taglio e la compensazione del taglio.
Il "kerf" è la larghezza della fessura che il laser traccia nella tavola. Questo è fondamentale. Se la fessura è troppo larga, il righello risulterà allentato e potrebbe fuoriuscire durante un ciclo di stampa. Se la fessura è troppo stretta, la tavola può deformarsi o addirittura spezzarsi. Le larghezze standard delle fessure sono 2 punti (circa 0,71 mm) o 3 punti (circa 1,07 mm).
Posizionare la fustella di compensato sul tavolo della macchina. Allinearlo con il punto zero e fissarlo saldamente. Una tavola che si sposta durante il taglio significa una fustella rovinata. La maggior parte delle macchine moderne utilizza una sonda o un sistema di auto-inseguimento per regolare leggere variazioni nello spessore del pannello, mantenendo il laser a una distanza costante.
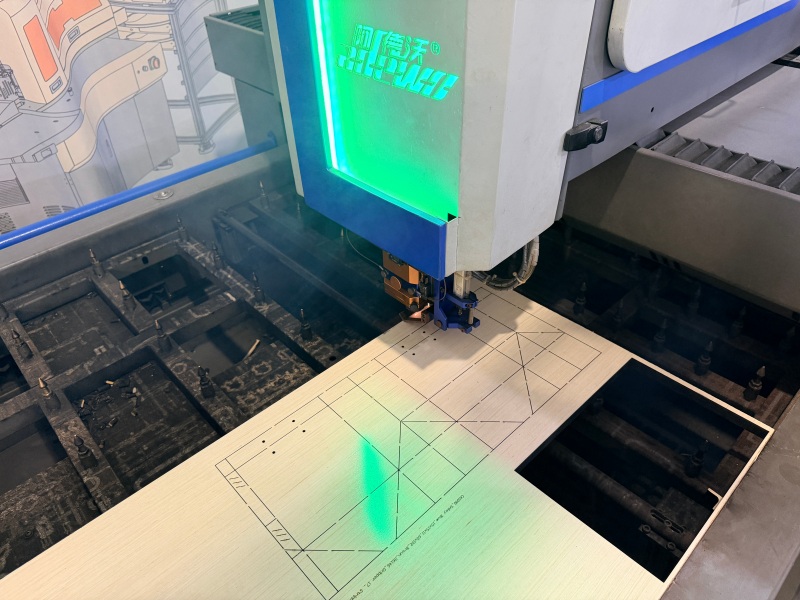
È qui che il dado inizia a prendere forma. Un laser CO2 crea fessure precise nel compensato lungo le linee di taglio e cordonatura.
- Avviare il programma di taglio e monitorare le prime fessure.
- Verificare che la larghezza e la profondità della fessura corrispondano alle vostre specifiche.
- Fai attenzione ai ponti: piccole sezioni non tagliate che tengono insieme la fustella tra filetti ravvicinati.
- Dopo il taglio, rimuovere il materiale di scarto e ispezionare la tavola.
Il laser non taglia completamente. Brucia gli slot abbastanza in profondità da mantenere le regole saldamente lasciando intatta la parte inferiore del tabellone.
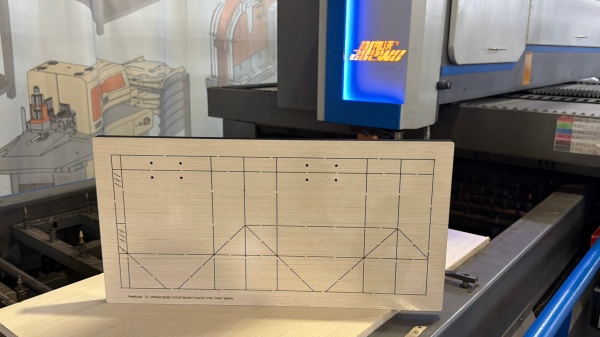
Ora è necessario modellare i filetti in acciaio in modo che corrispondano al disegno dello stampo. I filetti da taglio sono lame affilate; i filetti di cordonatura sono smussati e leggermente più corti.
- Seleziona lo spessore e l'altezza corretti del filetto per la tua fustella.
- Piega le regole per adattarle alle curve e agli angoli del progetto CAD.
- Taglia ogni regola alla lunghezza richiesta.
- Per forme complesse, potrebbe essere necessario colmare (intaccare) le regole nei punti di sollecitazione per evitare crepe.
Nelle officine manuali, questo viene fatto con un piegaregole e un taglierino. Nelle officine più avanzate, una macchina piegatrice automatica gestisce l'intero processo da un file digitale, piegando e tagliando le regole con molti meno errori manuali.
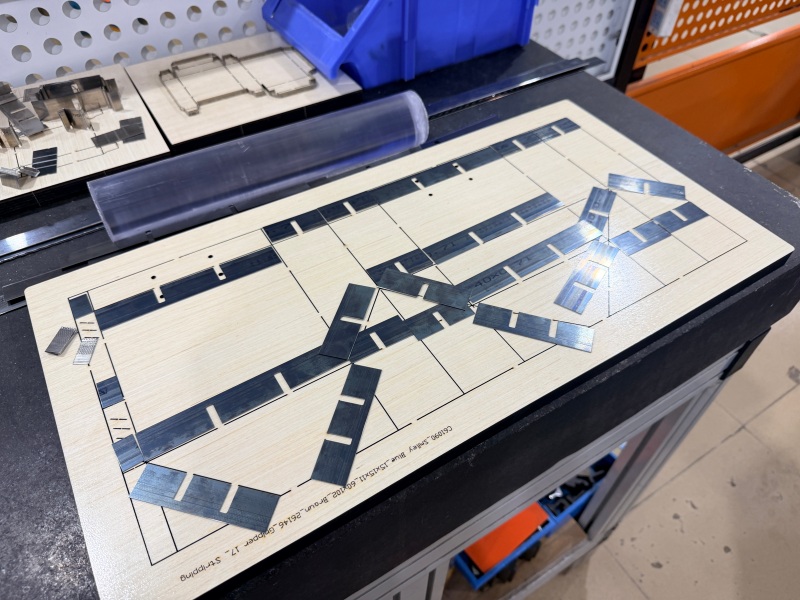
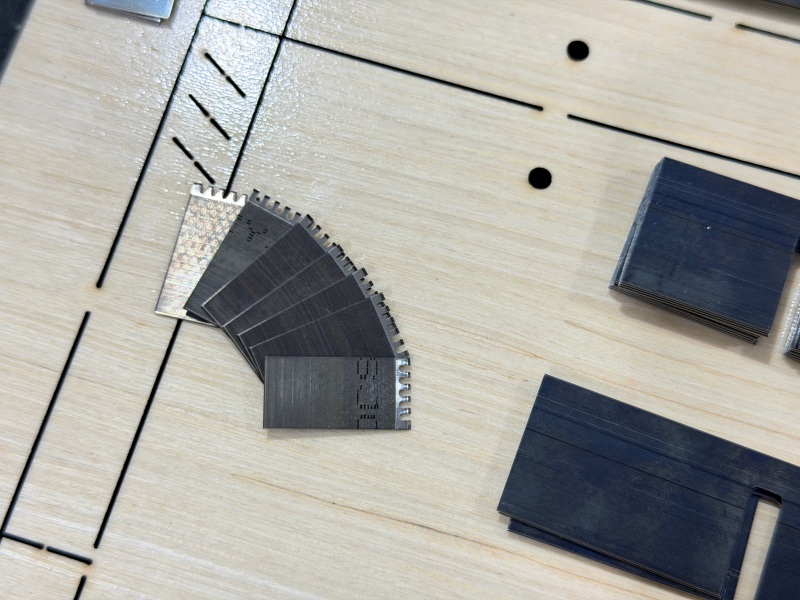
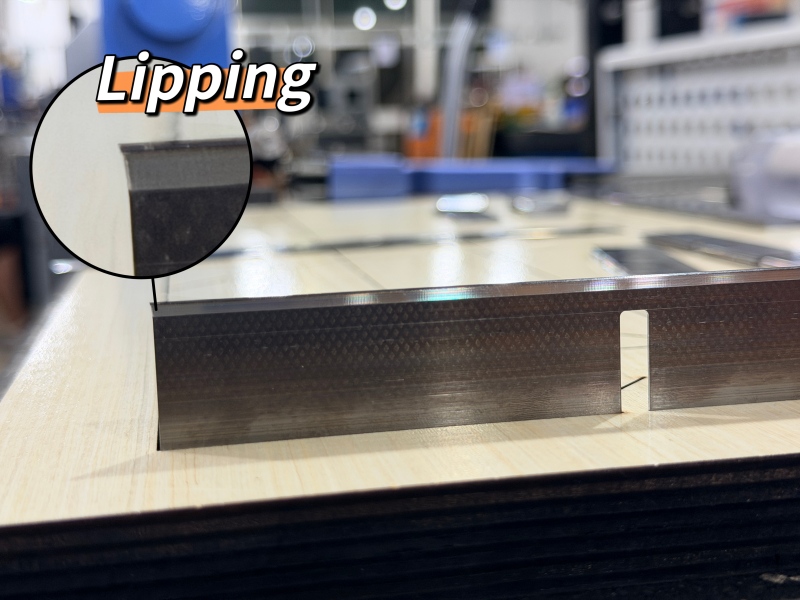
Una volta tagliata la tavola e modellate le regole, è il momento di assemblare la fustella.
- Inserire i righelli da taglio nelle fessure lungo le linee di taglio.
- Inserisci i filetti di cordonatura lungo le linee di cordonatura.
- Controlla che ogni regolo sia all'altezza corretta e si adatti perfettamente alla sua fessura.
- Assicurati che tutte le regole siano uniformi. Una regola troppo alta taglierà troppo in profondità; uno che si trova troppo in basso mancherà completamente la carta.
Questo passaggio è spesso chiamato "inserimento della regola" o "assemblaggio della matrice". È un lavoro di dettaglio, ma farlo bene fa la differenza tra un taglio netto e uno disordinato.
Dopo che le regole saranno entrate in vigore, avrai bisogno della gomma. Intorno ai regoli sono posizionate delle strisce di gomma, leggermente più alte del tagliente. Il loro lavoro è semplice: quando la fustella preme e taglia la carta, la gomma spinge la carta fuori dalla fustella in modo che non si attacchi.
- Posizionare le strisce di gomma in modo uniforme attorno a tutte le regole.
- Assicurati che la gomma sia posizionata più in alto rispetto al bordo della riga.
- Verificare che la gomma non ostruisca eventuali zone di taglio o grinze.
- Testare l'espulsione premendo un pezzo di carta contro la fustella e sollevandolo.
Prima che lo stampo entri in produzione, è necessario testarlo.
- Eseguire un taglio di prova sul materiale effettivo del sacchetto di carta.
- Controllare la qualità del taglio: i tagli sono puliti? La carta è completamente tagliata?
- Controllare la qualità della piega: la carta si piega in modo pulito lungo le linee di piega? Eventuali crepe o strappi indicano che le regole di cordonatura necessitano di regolazione.
- Controllare l'espulsione: la carta si stacca agevolmente dalla fustella?
- Regola eventuali regole o gomme secondo necessità.
- Una volta che tutto è corretto, pulire la fustella, etichettarla con il tipo e la dimensione del sacchetto e conservarla correttamente.
Nella produzione di fustelle per sacchetti di carta, le fasi principali dell'attrezzatura sono il taglio della fustella, la piegatura dei filetti in acciaio e la preparazione dei filetti di cordonatura. Adewo propone tre macchine che coprono queste fasi. Ognuno può essere utilizzato separatamente o come parte di una piccola linea di produzione.
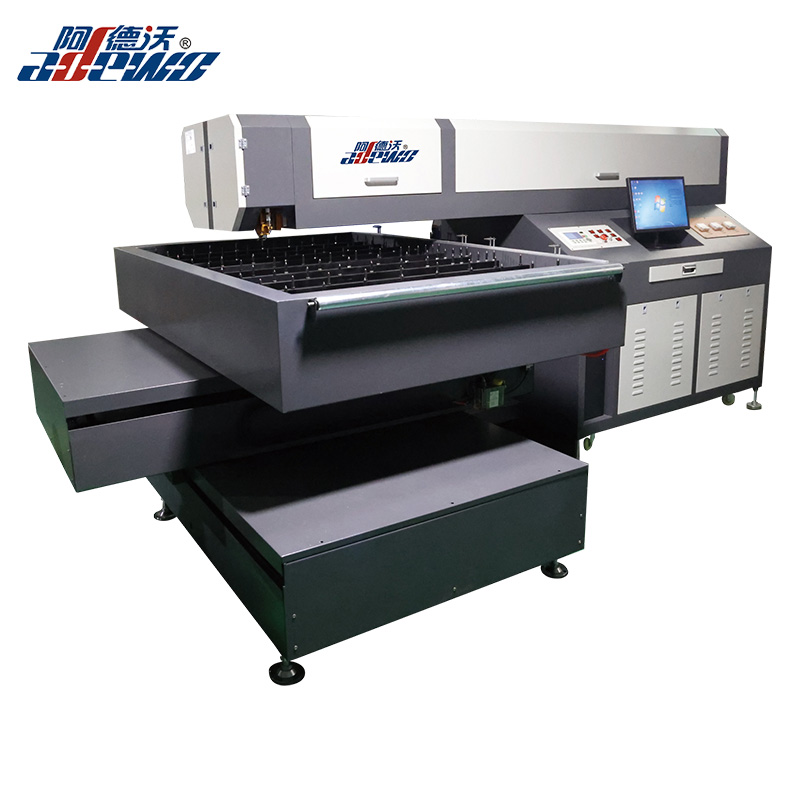
1. Macchina da taglio laser a testa fissa ADW-LC600
Dopo che il progetto della fustella è pronto, la prima fase di produzione è il taglio della fustella. L'ADW-LC600 è una macchina da taglio laser progettata per questo lavoro.
Utilizza una testa laser fissa e un tavolo mobile, che mantiene il taglio stabile. La vite a ricircolo di sfere rettificata importata aggiunge durata ed elevata precisione, mentre la struttura a croce supporta il funzionamento a lungo termine. Il sistema di taglio a scorrimento automatico consente di tagliare pannelli di diverso spessore in un unico passaggio e lo specchio e la lente sono facili da sostituire e pulire. Può gestire compensato da 6 mm a 22 mm, nonché pannelli in PVC, acrilico e acciaio inferiori a 3 mm.
| Articolo | Specifica |
|---|---|
| Area di lavoro | 1200×1800 mm (personalizzabile) |
| Percorso laser | Testa laser fissa, tavolo mobile |
| Tipo di guida | Vite a ricircolo di sfere con messa a terra importata |
| Materiali da taglio | Compensato 6–22 mm, PVC, acrilico, acciaio <3 mm |
| Formato del file | AI, ora legale, PLT, BMP, DXF |
| Alimentazione elettrica | Monofase 220V, 50/60Hz, 10A |
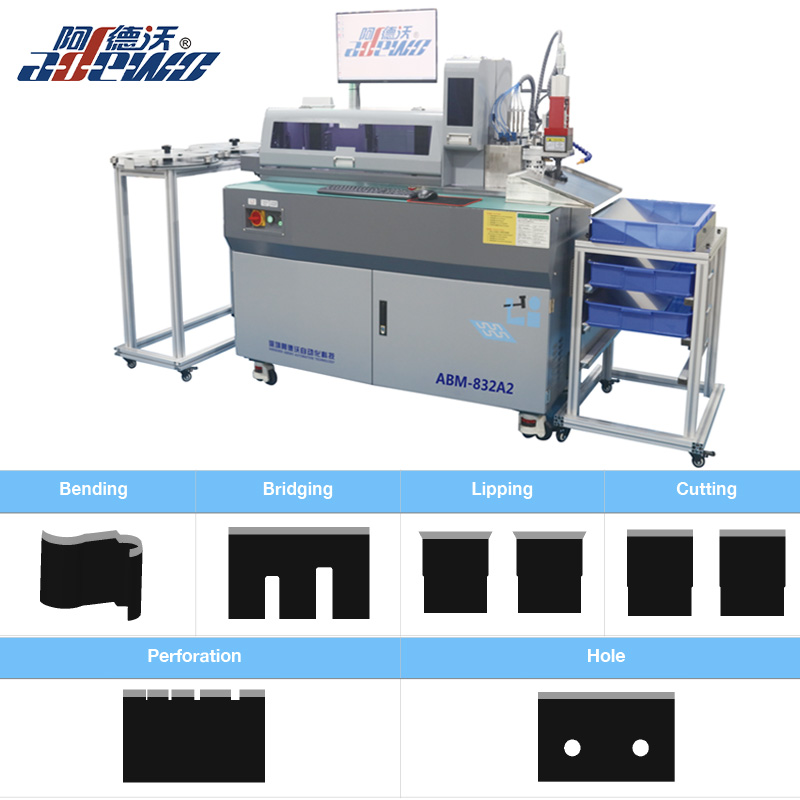
2. Macchina piegatrice automatica ABM-832A2
Una volta tagliata la fustella, i righelli in acciaio devono essere piegati e tagliati per adattarli alla forma del sacchetto di carta. L'ABM-832A2 automatizza questo passaggio.
Combina piegatura e taglio in un'unica operazione, rendendo il processo più sicuro ed efficiente. Lo strumento multi-punzone offre scelte come bordatura, taglio stampo, ponte, foro o perforazione e ogni strumento è indipendente e facile da sostituire. I doppi morsetti con alimentazione tramite guida a vite consentono il funzionamento continuo e il software intelligente è facile da usare con opzioni multilingue. Supporta spessori di righelli da 0,45 mm a 1,05 mm e altezze di righelli da 8 mm a 32 mm.
| Articolo | Specifica |
|---|---|
| Spessore della riga | 0,45, 0,53, 0,71, 1,05 mm |
| Altezza della regola | 8–32 mm |
| Funzioni di base | Piegatura, bordatura, taglio a stampo, ponte, taglio piatto |
| Funzioni opzionali | Perforazione, buco |
| Formato del file | DXF, DWG |
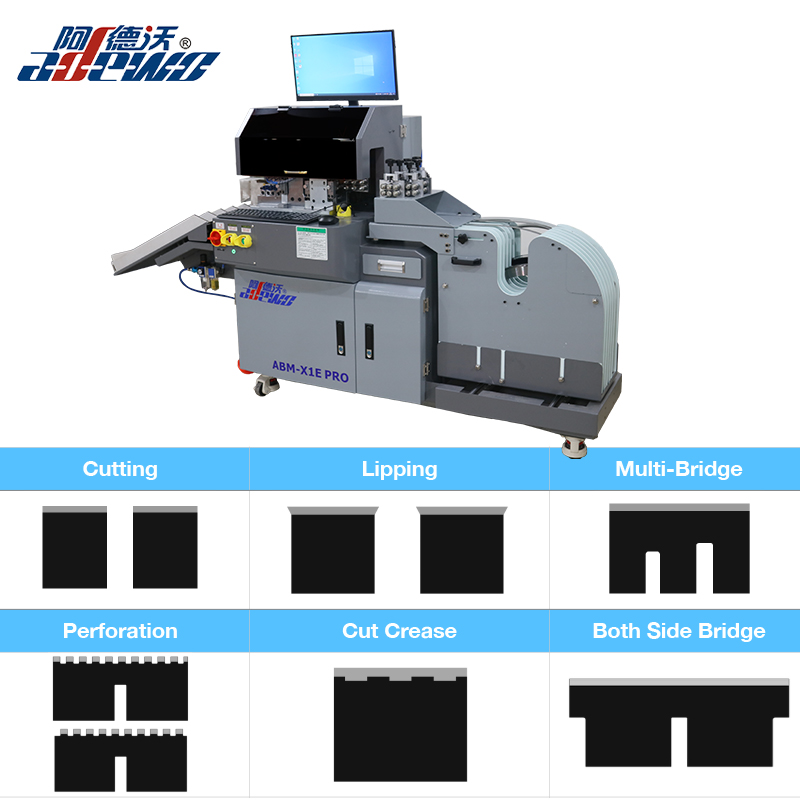
3. Macchina da taglio e cordonatura per smistamento della lunghezza ABM-X1E PRO
Le regole di cordonatura sono importanti per ottenere pieghe precise sui sacchetti di carta. L'ABM-X1E PRO aiuta a preparare con precisione i filetti di cordonatura e le relative funzionalità.
Il software identifica automaticamente le diverse lunghezze, quindi non è necessario ordinarle manualmente. Gli strumenti sono personalizzabili, comprese le opzioni per il filetto tagliafili e la piega laser da 4 punti/8 punti. Ogni utensile è indipendente e facile da sostituire e il servomotore gestisce il collegamento automatico e il taglio automatico. La larghezza della perforazione e della cordonatura può essere impostata tramite il software. Una cassetta multi-regole può contenere fino a sette bobine di regoli in acciaio, rendendo le modifiche facili e sicure. La macchina supporta anche software inglese e cinese e ha un ingombro ridotto.
| Articolo | Specifica |
|---|---|
| Spessore della riga | 0,71, 1,05, 1,42 mm |
| Funzioni a tre strumenti | Colmare, tagliare, lippare, ponte su entrambi i lati |
| Funzioni a quattro strumenti | Ponte, taglio, lipping, ponte su entrambi i lati, perforazione |
| Funzioni opzionali | Taglio cordonale, taglio angolo, filetto per cordonatura 4pt/8pt, filetto spellafili |
| Formato del file | DXF, DWG |
- I negozi di stampi che producono regolarmente stampi di sacchetti di carta desiderano ridurre i tempi di consegna.
- Aziende di imballaggio che necessitano di una produzione di stampi più rapida per rispettare tempi di consegna ristretti.
- Produttori che cercano una migliore coerenza e ripetibilità tra i lavori.
- Aziende che intendono aumentare la produzione di stampi per sacchetti di carta senza aumentare proporzionalmente i costi della manodopera.
Realizzare una fustella per sacchetti di carta è un processo in più fasi che richiede precisione in ogni fase: dalla progettazione CAD e taglio laser alla piegatura, all'inserimento, alla gommatura e al test delle regole. Sbagliare uno qualsiasi di questi passaggi significa che la fustella non taglia in modo netto, non si sgualcisce correttamente o non dura.
La buona notizia è che gran parte di questo processo può essere automatizzato. Se produci fustelle per sacchetti di carta e desideri migliorare la velocità, la precisione o la consistenza, vale la pena esplorare queste macchine. Puoi contattare Adewo per una demo, specifiche della macchina o supporto tecnico su misura per le tue esigenze di produzione.
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza