
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza

L'elaborazione della regola di cordonatura dietro l'imballaggio
L'imballaggio può sembrare semplice dall'esterno, ma le prestazioni finali di un cartone sono determinate da molti dettagli all'interno della struttura della fustella. Una confezione deve piegarsi nella posizione corretta, aprirsi senza problemi, rimanere stabile durante la produzione e, in alcuni casi, strapparsi o separarsi in modo controllato.
Questi requisiti si traducono in diverse strutture di linea durante la realizzazione dello stampo. I filetti di cordonatura, le linee di taglio, la perforazione e il collegamento hanno tutti scopi diversi e la loro posizione deve corrispondere al design dell'imballaggio.
Per i produttori di stampi, la sfida non è semplicemente preparare linee di diversa lunghezza. Il compito più importante è garantire che ogni linea lavorata corrisponda alla struttura richiesta dal cartone finale.
Non tutte le parti di un pacchetto necessitano della stessa elaborazione
Un cartone pieghevole normalmente contiene pannelli, sezioni pieghevoli, aperture e aree di collegamento. Queste diverse parti non svolgono la stessa funzione, quindi non possono utilizzare sempre lo stesso tipo di linea.
Un filetto di cordonatura viene utilizzato principalmente per creare una linea di piegatura controllata. Guida il cartone a piegarsi in una posizione predeterminata senza tagliarlo completamente.
Il taglio viene utilizzato laddove è necessario separare completamente il materiale. La perforazione è adatta per le aree che necessitano di uno strappo controllato, mentre il collegamento a ponte può mantenere collegate le sezioni selezionate dopo la fustellatura.
In un unico dado, queste strutture possono lavorare insieme. Il risultato finale dipende non solo dal singolo metodo di lavorazione, ma anche dal corretto posizionamento di ciascuna linea rispetto alle altre.
Taglio: preparare le lunghezze richieste
Prima che il filetto di cordonatura possa essere assemblato in una fustella, è necessario prepararlo in base alle dimensioni del disegno della fustella.
Sezioni diverse di un cartone richiedono lunghezze diverse. Le sezioni di taglio esterne, le sezioni pieghevoli e le strutture speciali possono richiedere lunghezze di linea diverse.
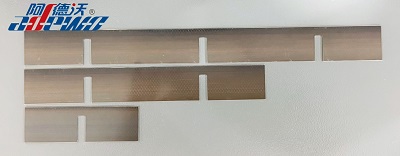
Se una linea viene tagliata troppo lunga o troppo corta, può influenzarne la posizione durante l'assemblaggio dello stampo. Nelle strutture degli stampi più complesse, anche piccole differenze possono rendere l'installazione più difficile o influenzare la corrispondenza delle sezioni lavorate con il progetto originale.
Ecco perché l'identificazione della lunghezza, lo smistamento e il taglio sono fasi importanti nella preparazione della linea.
Per i produttori che gestiscono più progetti di cartoni contemporaneamente, l'identificazione automatica di diverse lunghezze di linea può anche semplificare il processo di preparazione e ridurre la necessità di separare manualmente i materiali prima dell'assemblaggio.
Perforazione: Creazione di uno strappo controllato
Non tutti i pacchi sono progettati per aprirsi solo tramite piegatura.
Molti cartoni e imballaggi in cartone includono sezioni a strappo, aree di facile apertura o altre strutture che devono essere separate manualmente. Per queste applicazioni una linea di taglio continua farebbe separare la sezione troppo presto.
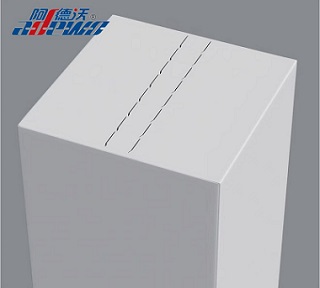
La perforazione crea invece una struttura di taglio intermittente. Le sezioni non tagliate mantengono la confezione collegata prima dell'apertura, mentre le sezioni tagliate forniscono un percorso definito per lo strappo.
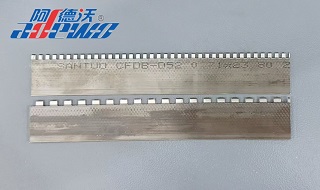
La disposizione della perforazione deve corrispondere alla struttura dell'imballaggio e al metodo di apertura previsto. Un taglio eccessivo può indebolire la connessione, mentre un taglio insufficiente può rendere difficile lo strappo della confezione.
Questo è il motivo per cui la perforazione è un'esigenza di lavorazione diversa sia dal taglio che dalla cordonatura.
Colmare: Mantenimento dei punti di connessione
Un altro requisito comune è mantenere collegate le parti selezionate del cartone dopo la fustellatura.
Il bridging crea punti di connessione specifici lungo la linea lavorata. Questi punti aiutano a mantenere l'integrità della lastra durante la produzione, la movimentazione o le operazioni successive.
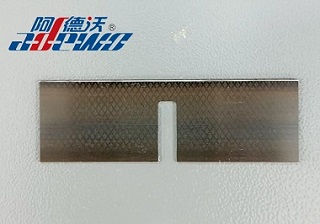
Per alcune strutture di stampi un solo ponte non è sufficiente. Potrebbero essere necessari più punti di connessione lungo una sezione, ed è qui che diventa utile il multi-bridging.
Alcuni progetti potrebbero anche richiedere ponti su entrambi i lati, con posizioni di ponte corrispondenti su entrambi i lati della linea.
La posizione, il numero e la disposizione dei ponti devono essere considerati insieme alla progettazione dello stampo. Il loro scopo non è semplicemente quello di aggiungere punti di connessione, ma di fornire l'equilibrio richiesto tra il taglio e la connessione rimanente.
Labbra: Miglioramento del taglio degli angoli
Alcune strutture di cartone richiedono un'ulteriore lavorazione alla fine di una linea, soprattutto dove si incontrano più linee o dove è importante avere un angolo pulito.
Il lipping crea una tacca alla fine del filetto. Nella fustellatura del cartone, ciò può aiutare a ridurre i residui di cartone negli angoli dopo il taglio, ottenendo un angolo più pulito.
Il lipping può anche aiutare a ridurre le interferenze quando le regole si incrociano o vengono assemblate insieme. Ciò diventa più rilevante quando lo stampo contiene strutture di linee compatte o complicate.
Sebbene la tacca lavorata sia piccola, può influenzare l'interazione tra le linee adiacenti e la qualità del cartone finito.
Come vengono preparate queste linee prima dell'assemblaggio dello stampo?
Il processo di preparazione inizia con la progettazione dello stampo digitale.
Una volta determinate le informazioni sulla linea richieste, è necessario identificare e ordinare le diverse lunghezze. Le linee possono quindi essere tagliate alle lunghezze specificate, mentre le sezioni che richiedono una lavorazione speciale possono ricevere strutture correlate alla perforazione, al collegamento a ponte, al bordo o alla rimozione.
Per un produttore di fustelle questi passaggi sono strettamente collegati. La lunghezza di taglio, la posizione di lavorazione e l'assemblaggio finale devono tutti corrispondere al file di progettazione originale.
Man mano che le strutture degli imballaggi diventano più dettagliate, la preparazione manuale può comportare misurazioni, smistamenti e lavorazioni più ripetute. Un processo di preparazione automatizzato più organizzato può quindi contribuire a rendere più coerente la transizione dalla progettazione digitale allo stampo fisico.
ADEWO ABM-X1E PROMacchina da taglio per l'ordinamento della lunghezza
La tagliatrice per smistamento di lunghezze ADEWO ABM-X1E PRO combina l'identificazione e lo smistamento automatici della lunghezza della linea con funzioni di taglio e di elaborazione multipla della linea.
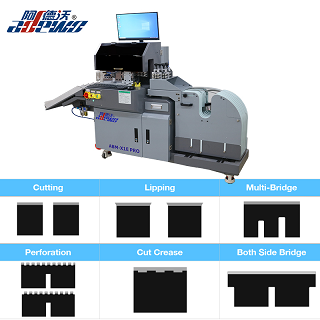
Progettata per applicazioni di fustellatura, la macchina supporta 7 bobine di righe e gestisce spessori di righe di 0,71, 1,05 e 1,42 mm, con altezze di righe da 22 a 60 mm.
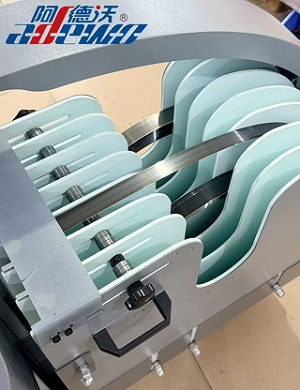
Le sue funzioni di elaborazione includono:
Ordinamento per lunghezza
Taglio
Labbra
Multi-ponte
Bridge su entrambi i lati
Perforazione
La macchina supporta i formati di file DXF e DWG, consentendo di preparare le informazioni di elaborazione da file di progettazione dello stampo comunemente utilizzati.
| Spessore filetto opzionale | 0,71,1,05,1,42 mm |
| Altezza della regola supportata | 22-60 mm |
| Tre funzioni degli strumenti |
Bridgeing, taglio, lipping, ponte su entrambi i lati |
| Quattro funzioni degli strumenti | Colmare, tagliare, lippare, perforare, entrambi i ponti laterali |
| Funzioni opzionali | Taglia piega, taglio conner, filetto di cordonatura da 4 punti/8 punti, filetto spelafili |
| Peso della macchina | 330 kg |
| Dimensione complessiva | 1750*760*1250 mm (LxLxA) |
Dalla progettazione del packaging alla lavorazione in linea
Una confezione può sembrare semplice se vista come prodotto finito, ma le sue prestazioni di piegatura, apertura, strappo e rimozione degli scarti sono strettamente collegate alla struttura dello stampo dietro di essa.
Un filetto di cordonatura definisce il punto in cui si piega il cartone. Il taglio determina dove il materiale si separa. La perforazione crea un percorso di strappo controllato, mentre il bridging mantiene le connessioni selezionate. Le strutture legate al labbro e allo stripping soddisfano requisiti più specifici all'interno dello stampo.
Ogni processo ha il proprio scopo, ma nessuno di essi esiste indipendentemente dal design del packaging.
Il file dello stampo digitale definisce la struttura richiesta e un'accurata preparazione della linea trasforma tali informazioni in linee elaborate pronte per l'assemblaggio dello stampo. Questa connessione tra progettazione dell'imballaggio, costruzione dello stampo e lavorazione in linea è ciò che consente ai piccoli dettagli di un design digitale di diventare funzioni affidabili nella confezione finita.
Prossimo:
Come realizzare fustelle per sacchetti di carta
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza